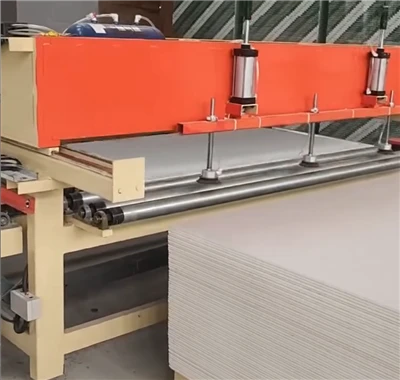
চলমান aপিভিসি জিপসাম বোর্ড উত্পাদন সরঞ্জামলাইনের জন্য তাপমাত্রা, আঠালো সান্দ্রতা এবং যান্ত্রিক উত্তেজনার মধ্যে সূক্ষ্ম ভারসাম্যের গভীর বোঝার প্রয়োজন। যখন এই ভেরিয়েবলগুলির কোনটি প্রবাহিত হয়, তখন উৎপাদন ত্রুটি দেখা দেয়। এটি আপনার বিল্ডিং উপকরণ প্ল্যান্টের জন্য উপাদান বর্জ্য এবং হারানো লাভের দিকে পরিচালিত করে।
ফ্যাক্টরি ম্যানেজার, প্রকিউরমেন্ট ডিরেক্টর এবং প্ল্যান্ট ইঞ্জিনিয়ারদের জন্য, এই সমস্যাগুলি দ্রুত সমাধান করা গুরুত্বপূর্ণ। প্রিমিয়ার হিসেবেশিল্প যন্ত্রপাতি প্রস্তুতকারক, আমরা এই প্রযুক্তিগত সমস্যা সমাধানের নির্দেশিকাটি সংকলন করেছি যাতে আপনি চারটি সবচেয়ে সাধারণ ত্রুটি সনাক্ত করতে, নির্ণয় করতে এবং ঠিক করতে পারেনপিভিসি জিপসাম সিলিং টাইলস উত্পাদন লাইন.
1. পিভিসি ফিল্মের ফোসকা এবং বলি
ত্রুটি
ছোট এয়ার পকেট, লম্বা বুদবুদ, বা তির্যক বলিরেখাগুলি লেমিনেশন স্টেশনের মধ্য দিয়ে যাওয়ার পরেই আলংকারিক পিভিসি ফিল্মের নীচে প্রদর্শিত হয়।
মূল কারণ
অসম আঠালো আবরণ:আঠালো রোলারটি হয় জীর্ণ বা আটকে যায়, যার ফলে শুষ্ক দাগ হয় যেখানে পিভিসি ফিল্ম বেস প্লাস্টারবোর্ডের সাথে লেগে থাকতে পারে না।
ভুল রোলার তাপমাত্রা:ধ্রুব-তাপমাত্রার হিটিং রোলার হয় খুব ঠান্ডা (আঠালো সক্রিয় হয় না) বা খুব গরম (পিভিসি ফিল্ম প্রসারিত এবং বিকৃত হয়)।
অনুপযুক্ত টেনশন সেটআপ:পিভিসি ফিল্ম আনওয়াইন্ডিং শ্যাফ্টের টেনশন কন্ট্রোল সিস্টেমটি খুব শিথিল।
প্রযুক্তিগত সমাধান
ডাক্তার ব্লেড ক্যালিব্রেট করুন:আপনার উপর স্ক্র্যাপার ব্লেডটি পরিষ্কার এবং সামঞ্জস্য করুনস্পষ্টতা আঠালো লেপ মেশিনপুরো বোর্ড পৃষ্ঠ জুড়ে আঠালো একটি অভিন্ন মাইক্রো স্তর নিশ্চিত করতে.
থার্মাল উইন্ডোজ লক করুন:আপনার ল্যামিনেশন অয়েল/ইলেক্ট্রিক্যাল হিটিং রোলারটি প্রস্তুতকারকের প্রস্তাবিত রেঞ্জের মধ্যে কঠোরভাবে বজায় রাখুন (সাধারণত আঠালো সূত্রের উপর নির্ভর করে 60 ডিগ্রি থেকে 80 ডিগ্রি)।
বায়ুসংক্রান্ত চাপ অপ্টিমাইজ করুন:রাবার লেমিনেটিং রোলারের চাপ বাড়ান উভয় পাশে সামান্য এবং সমানভাবে যাতে কোনো মাইক্রো-ট্র্যাপড বাতাস বের হয়।
2. অ্যালুমিনিয়াম ফয়েল ব্যাকিং পিলিং বন্ধ
ত্রুটি
পিছনে প্রতিরক্ষামূলক অ্যালুমিনিয়াম ফয়েলপিভিসি জিপসাম সিলিং টাইলহ্যান্ডলিং বা কাটার সময় সহজেই খোসা ছাড়িয়ে যায়, আর্দ্রতা-প্রতিরোধের পরীক্ষায় ব্যর্থ হয়।
মূল কারণ
বেস প্লাস্টারবোর্ডে আর্দ্রতা:কাঁচা জিপসাম বোর্ডগুলি একটি স্যাঁতসেঁতে গুদামে সংরক্ষণ করা হয়েছে এবং মূল আর্দ্রতার পরিমাণ খুব বেশি।
নিম্নমানের আঠালো গুণমান:বিশেষায়িত, তাপ-প্রতিরোধী অ্যালুমিনিয়াম ফয়েল স্তরিত আঠালোর পরিবর্তে আদর্শ আঠালো ব্যবহার করা।
প্রযুক্তিগত সমাধান
বোর্ডগুলিকে প্রি-হিট করুন:আপনার নিশ্চিত করুনপিভিসি জিপসাম বোর্ড উত্পাদন সরঞ্জামপৃষ্ঠের পরিবেষ্টিত আর্দ্রতা বন্ধ করার জন্য গ্লুইং স্টেশনের আগে একটি ইনফ্রারেড প্রি-হিটিং জোন বৈশিষ্ট্যযুক্ত।
আঠালো সান্দ্রতা নিয়ন্ত্রণ করুন:Zahn কাপ ব্যবহার করে নিয়মিত আপনার আঠালো সান্দ্রতা পরীক্ষা করুন। পাতলা বা অত্যধিক পুরু আঠালো অ-ছিদ্রযুক্ত অ্যালুমিনিয়াম উপাদানের সাথে একটি স্থায়ী বন্ধন তৈরি করতে ব্যর্থ হয়।
3. কাটার সময় চিপড এজ এবং কোর ক্র্যাকিং
ত্রুটি
সমাপ্ত 600x600mm বা 2x2 ফুট টাইলগুলির প্রান্তগুলি গুরুতর চিপিং দেখায়, বা উচ্চ-গতির ক্রস-কাটার যখন মাস্টার বোর্ডকে বিভক্ত করে তখন জিপসাম কোর ফাটল দেখায়।
মূল কারণ
ব্লন্ট কাটিং ব্লেড:বৃত্তাকার করাত ব্লেড বা খাদ কাটার ক্রমাগত চালানোর পরে নিস্তেজ হয়ে গেছে।
অ্যাসিঙ্ক্রোনাস কাটিংয়ের গতি:উড়ন্ত করাত কাটার গতি ল্যামিনেশন পরিবাহক বেল্টের প্রকৃত লাইন গতির সাথে মেলে না।
প্রযুক্তিগত সমাধান
ফলক ঘূর্ণন সময়সূচী বাস্তবায়ন:প্রতি 48-72 ঘন্টা একটানা অপারেশনে কার্বাইড-টিপড কাটিং ব্লেডগুলি প্রতিস্থাপন করুন বা তীক্ষ্ণ করুন।
পিএলসি সার্ভো সিস্টেমকে ফাইন-টিউন করুন:আপনার কেন্দ্রীভূত অ্যাক্সেসসিমেন্স পিএলসি এইচএমআই টাচস্ক্রিনএবং একটি নিখুঁত 1:1 গতির অনুপাত নিশ্চিত করতে ফিডিং ইনভার্টার এবং কাটিং সার্ভো মোটরের মধ্যে সিঙ্ক্রোনাইজেশন সহগগুলিকে ক্যালিব্রেট করুন।
4. বোর্ড ওয়ারপিং পোস্ট-স্ট্যাকিং
ত্রুটি
সমাপ্ত PVC জিপসাম টাইলগুলি পরিবাহকের ঠিক পরেই পুরোপুরি সমতল দেখায় কিন্তু 24 ঘন্টা প্যালেটগুলিতে স্ট্যাক করার পরে একটি বাঁকা আকৃতিতে বিকৃত হয়।
মূল কারণ
উত্তেজনা ভারসাম্যহীনতা:উপরের পিভিসি ফিল্মটি ল্যামিনেশনের সময় খুব শক্তভাবে টানা হয়েছিল যখন নীচের অ্যালুমিনিয়াম ফয়েলটি খুব আলগা ছিল। উপকরণগুলি ঠান্ডা এবং সঙ্কুচিত হওয়ার সাথে সাথে অসম টান বোর্ডটিকে আকৃতির বাইরে টেনে নিয়ে যায়।
অকাল প্যাকেজিং:গরম-গলে যাওয়া বা জল-ভিত্তিক আঠালো তাপ সম্পূর্ণরূপে নিরাময় এবং নষ্ট হওয়ার আগে প্যালেটগুলিকে স্ট্যাকিং এবং শক্তভাবে সঙ্কুচিত-মোড়ানো।
প্রযুক্তিগত সমাধান
ডুয়াল-স্টেশন টেনশন সিঙ্ক করুন:চৌম্বকীয় পাউডার ব্রেকগুলি উপরের (PVC) এবং নিম্ন (ফয়েল) ফিডিং শ্যাফ্ট উভয়েই সামঞ্জস্য করুন যাতে তাদের টানানোর শক্তি একে অপরকে নিরপেক্ষ করে।
একটি কুলিং জোন প্রয়োগ করুন:পরিবাহক লাইন প্রসারিত করুন বা চূড়ান্ত স্বয়ংক্রিয় প্যাকেজিংয়ের আগে কয়েক ঘন্টা জলবায়ু-নিয়ন্ত্রিত নিরাময় অঞ্চলে স্ট্যাক করা বোর্ডগুলিকে শ্বাস নিতে দিন।
উপসংহার: একটি স্মার্ট মেশিনারি প্রস্তুতকারকের সাথে অংশীদার
বেশিরভাগ উত্পাদন ত্রুটিগুলি খারাপ কাঁচামাল দ্বারা সৃষ্ট হয় না, তবে উত্তরাধিকার, অস্থির হার্ডওয়্যারের কারণে হয় যার আধুনিক সেন্সর নিয়ন্ত্রণের অভাব রয়েছে। একটি বিনিয়োগস্বয়ংক্রিয় পিভিসি জিপসাম বোর্ড উত্পাদন লাইনস্মার্ট নিউম্যাটিক রেগুলেটর, ইলেকট্রনিক টেনশন সেন্সর এবং ডিজিটাল পিএলসি সিঙ্ক্রোনাইজেশন দিয়ে সজ্জিত আপনার ওয়ার্কশপের মেঝে থেকে মানব ত্রুটি দূর করে।
আপনি কি আপনার বিদ্যমান জিপসাম প্রক্রিয়াকরণ কারখানা আপগ্রেড করার বা একটি নতুন সিলিং টাইল প্ল্যান্ট তৈরি করার পরিকল্পনা করছেন? কাস্টম মেশিন কনফিগারেশন, সমস্যা সমাধানের ব্লুপ্রিন্ট এবং একটি ব্যাপক প্রকল্প পেতে আজই আমাদের প্রযুক্তিগত দলের সাথে যোগাযোগ করুনউদ্ধৃতি.