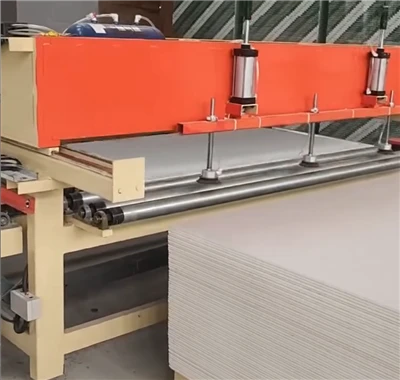
এর উৎপাদনে600x600mm পিভিসি স্তরিত জিপসাম সিলিং টাইলস, সামঞ্জস্যপূর্ণ পৃষ্ঠের মসৃণতা এবং পরিষ্কার কাটিয়া প্রান্ত বজায় রাখা বাজারের শেয়ার জয়ের জন্য গুরুত্বপূর্ণ। এমনকি ছোটখাটো ত্রুটি- যেমন পিভিসি ফিল্মের নিচে বাতাসের বুদবুদ, আর্দ্র আবহাওয়ায় প্রান্ত বিচ্ছিন্নকরণ, বা চিপ করা জিপসাম কোণ- গ্রাহকের অভিযোগ এবং ব্যাচ প্রত্যাখ্যান করতে পারে।
আমাদের সাথে ফিল্ড কমিশনিং অভিজ্ঞতার উপর ভিত্তি করে600x600 পিভিসি জিপসাম সিলিং উত্পাদন সরঞ্জাম, আমাদের প্রকৌশল দল শীর্ষ 4টি উত্পাদন ত্রুটি, তাদের মূল কারণ এবং বাস্তব সমাধানগুলিকে সংক্ষিপ্ত করেছে৷
1. পিভিসি ফিল্মের অধীনে এয়ার বুদবুদ এবং ফোস্কা
সমস্যা:ছোট এয়ার পকেট বা অমসৃণ ফোস্কাগুলি আলংকারিক পিভিসি পৃষ্ঠে ল্যামিনেশনের পরেই দেখা যায়।
মূল কারণ:
কাঁচা বোর্ড পৃষ্ঠের অবশিষ্ট জিপসাম ধুলো সরাসরি আঠালো যোগাযোগ প্রতিরোধ করে।
অসম আঠালো আবরণ বা অপর্যাপ্ত প্রেসিং রোলার চাপ।
অনুপযুক্ত ফিল্মের উত্তেজনার কারণে পিভিসি ফিল্ম এবং বোর্ডের মধ্যে আটকে পড়া বাতাস।
সমাধান:
ধুলো অপসারণ আপগ্রেড করুন:নিশ্চিত করুন ডুয়াল-ব্রাশ রোলার ক্লিনার এবং ইন্ডাস্ট্রিয়াল ডাস্ট কালেক্টর পূর্ণ স্তন্যপানে চলছে বোর্ড গ্লুইং স্টেশনে প্রবেশ করার আগে।
আঠালো রোলার ক্যালিব্রেট করুন:একটি অভিন্ন আঠালো বেধ বজায় রাখতে মিটারিং রোলার এবং অ্যাপ্লিকেটার রোলারের মধ্যে ফাঁক পরীক্ষা করুন (সাধারণত35–50 g/m²).
বায়ুসংক্রান্ত চাপ সামঞ্জস্য করুন:সিলিকন প্রেসিং রোলারগুলিতে বাতাসের চাপ বাড়ান এবং নিশ্চিত করুন যে পিভিসি ফিল্ম আনওয়াইন্ডিং শ্যাফ্টে স্থির চৌম্বকীয় পাউডার ব্রেক টান রয়েছে।
2. এজ পিলিং এবং ডিলামিনেশন (বিশেষ করে গরম/আদ্র আবহাওয়ায়)
সমস্যা:পিভিসি আলংকারিক ফিল্ম বা পিছনের অ্যালুমিনিয়াম ফয়েল স্টোরেজ বা ইনস্টলেশনের পরে প্রান্ত থেকে খোসা ছাড়তে শুরু করে।
মূল কারণ:
জল-ভিত্তিক আঠালো বা অনুপযুক্ত আঠালো তরলীকরণে কম কঠিন সামগ্রী।
কম পরিবেষ্টিত ওয়ার্কশপ তাপমাত্রা প্রাথমিক আঠালো tackiness কমিয়ে.
সমাধান:
উচ্চ-গ্রেড আঠালো ব্যবহার করুন:কমপক্ষে একটি কঠিন বিষয়বস্তু সহ বিশেষায়িত পিভিসি-টু-জিপসাম জল-ভিত্তিক আঠালো নির্বাচন করুন48%–52%. জল দিয়ে অতিরিক্ত পাতলা করা এড়িয়ে চলুন।
ইনফ্রারেড প্রি-হিটিং ব্যবহার করুন:আঠালোকে দ্রুত সক্রিয় করতে প্রেসিং সেকশনের আগে IR হিটিং ল্যাম্পগুলি চালু করুন, এমনকি শীত বা আর্দ্র ঋতুতেও তাত্ক্ষণিক বন্ধন নিশ্চিত করুন৷
3. 600×600 মিমি কাটার সময় চিপ করা প্রান্ত এবং Burrs
সমস্যা:বড় 1200×2400mm বোর্ডগুলিকে 600×600mm টাইলগুলিতে কাটলে, জিপসামের প্রান্তগুলি রুক্ষ, ফাটল বা ছিঁড়ে যাওয়া PVC ফিল্ম দেখায়।
মূল কারণ:
নিস্তেজ করা ব্লেড বা ভুল দাঁত প্রোফাইল।
কনভেয়র বেল্ট এবং ক্রস-কাটিং করাতের মধ্যে আনসিঙ্ক্রোনাইজড গতি।
সমাধান:
সঠিক করাত ব্লেড নির্বাচন করুন:অতি-পাতলা, উচ্চ-ঘনত্ব ব্যবহার করুনTCT (টাংস্টেন কার্বাইড টিপড) খাদ ব্লেড দেখেছেলেমিনেটেড বোর্ডের জন্য বিশেষভাবে ডিজাইন করা 100 থেকে 120 দাঁত সহ। নিয়মিত ব্লেড ধারালো বা প্রতিস্থাপন করুন।
সার্ভো সিঙ্ক্রোনাইজেশন পরীক্ষা করুন:একটি স্বয়ংক্রিয় উপর600x600 পিভিসি জিপসাম সিলিং উত্পাদন সরঞ্জামলাইন, যাচাই করুন যে এনকোডার এবং সার্ভো ট্র্যাকিং পরামিতিগুলি সঠিকভাবে ক্যালিব্রেট করা হয়েছে যাতে করাত বোর্ডটি টেনে না নিয়ে পরিষ্কারভাবে কেটে যায়।
4. তির্যক আকারের বিচ্যুতি (বর্গক্ষেত্রের বাইরের টাইলস)
সমস্যা:সমাপ্ত টাইলগুলি পাশে 600 মিমি পরিমাপ করে, কিন্তু দুটি কর্ণ অসম, টি-বার সিলিং গ্রিডে ইনস্টলেশন ফাঁক তৈরি করে।
মূল কারণ:
সাইড গাইড রেলগুলি ঢিলেঢালা বা জীর্ণ হয়ে গেছে, যার ফলে বোর্ড অনুদৈর্ঘ্য কাটার সময় তির্যক হতে পারে।
সমাধান:
প্রতিটি শিফটের আগে সাইড পজিশনিং রোলারগুলি পরিদর্শন করুন এবং শক্ত করুন।
নিয়মিত সাপ্তাহিক রক্ষণাবেক্ষণের সময় একটি নির্ভুল ইস্পাত বর্গ ব্যবহার করে ক্রস-কাটিং গ্যান্ট্রির 90-ডিগ্রী বর্গক্ষেত্র যাচাই করুন।
আপনার প্রোডাকশন লাইনকে সর্বোচ্চ দক্ষতায় চলতে রাখতে, অপারেটরদের এই দ্রুত দৈনন্দিন রুটিন অনুসরণ করা উচিত:
শিফটের আগে:ধুলো সংগ্রাহক ব্যাগ পরিষ্কার করুন, বায়ু সংকোচকারীর চাপ (0.6-0.8 MPa) পরীক্ষা করুন এবং করাত ব্লেডের তীক্ষ্ণতা পরীক্ষা করুন।
শিফটের সময়:আঠালো সান্দ্রতা নিরীক্ষণ করুন এবং প্রতি 500 টুকরা সমাপ্ত টাইল তির্যক পরীক্ষা করুন।
শিফটের পর:শুকনো আঠা তৈরি রোধ করতে পরিষ্কার জল দিয়ে আঠালো রোলারগুলিকে পুঙ্খানুপুঙ্খভাবে ধুয়ে ফেলুন।